机型方案 / 包装机械
折合机,
一步没到位,就不进下一步。
折合类设备的动作不算复杂,难在顺序和到位:夹持、折合、压合、出料,哪一步没确认就往下走,工件就会卡在工位里。把每个动作的进入条件与完成确认画在同一张流程图上,程序跟着流程走;现场调试卡在哪一步,看流程图就能定位。
中文可编程控制器 + 触摸屏 + 到位检测 + 执行机构,按实际工位配置
上一步完成确认后,才允许下一步动作
位置、行程与保压时间做成参数,切换不改程序
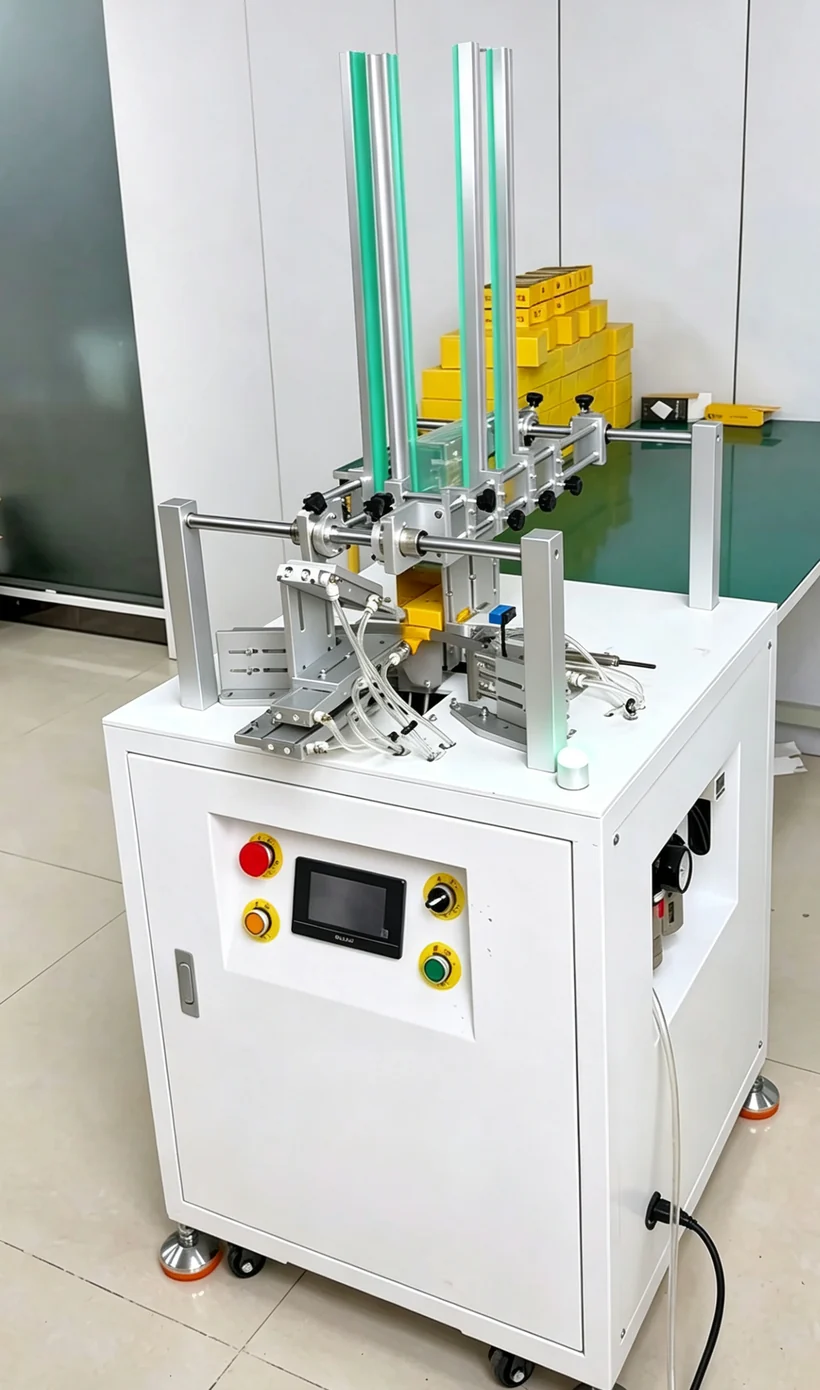
工艺流程:五步
上面是按工位组织的典型循环,实际工位划分与动作顺序以设备工艺为准。每一步的进入条件与完成确认写在同一张流程图上——这就是「让工艺流程成为控制程序」在这台设备上的样子。
控制上难在哪
到位确认不能靠时间估
机构动作完没完,要回一个信号。用延时估时间,气源压力一变、工件一厚,动作还没到位就进了下一步,工件就会卡在工位里。到位信号是下一步的进入条件,不是参考。
换型别改程序
不同规格的折合位置、行程与保压时间都不同。把这些量抽成参数存成配方,换型时操作员在屏上选;每来一个新规格就改一次程序,后面没法维护。
卡料要能退到安全位
异常不能只停机。要能按流程反向退到安全位置、松开夹持,并记录卡在哪一步——上料没到位、折合没到位还是出料没取走,处理方式完全不同。
气源与检测一起看
气动执行时气压不足,动作会慢半拍甚至不到位。气源压力与到位信号一起判断,比单独等时间可靠;检测元件的安装位置也要避开机构行程。
简思怎么配
| 控制核心 | 中文可编程控制器 | 顺序动作、联锁与参数管理都在一张流程图上;改流程不改接线。 |
|---|---|---|
| 执行 | 伺服 / 气动执行机构 | 按定位精度与节拍选:需要中间位置与精确行程走伺服,只有端位且负载不大可走气动。 |
| 检测 | 到位与夹紧传感器 | 每个影响下一步的动作都要有完成确认;按工件材质选光电或机械式。 |
| 人机 | 触摸屏 | 换型参数、产量计数与报警记录,现场不用开电脑。 |
配置为方向性建议,具体型号与点位数按设备实际情况确认。
这样配带来的不同
卡料能定位
报警按工步记录,卡在上料、折合还是出料,看记录就知道,不用逐点测量。
换型不改程序
折合位置、行程与保压时间都是参数,操作员在屏上选配方。
顺序看得见
进入条件与完成确认写在同一张流程图上,设备改工位时能看清影响范围。
一个控制器带整机
逻辑、计数、参数与屏在同一套里,点位不够再加扩展模块。
常见问题
换规格要改程序吗?+
不用。折合位置、行程、保压时间做成参数存成配方,换规格在触摸屏上选。机械限位与工装要跟着调,这部分不属于程序。
到位信号能省吗?+
不建议。夹紧与折合这两步尤其不能省——用延时估时间,气源波动或工件厚度变化就会错位。到位确认是下一步的进入条件。
老设备能改造吗?+
先看机械状态,再看信号能不能取出来。原有传感器、阀与电机的接线理清后,才谈控制器怎么换;机械重复精度不够,换控制器也补不回来。
怎么判断用伺服还是气动?+
看三件事:是否需要多个中间位置、定位精度要求、节拍与负载。要中间位置和精确行程走伺服,只有两个端位且负载不大可走气动,气源要留余量。